Si estás valorando si comprar un taladro múltiple convencional, dar el salto a una taladradora CNC o directamente invertir en un centro de taladrado CNC, esta guía te da la respuesta directa: la elección depende de tu volumen de producción, la variedad de piezas que fabricas y el nivel de precisión que exigen tus clientes.
No hay una opción universalmente mejor, pero sí hay una opción correcta para cada taller. A continuación encontrarás los criterios técnicos reales, una comparativa estructurada y los errores habituales que conviene evitar antes de firmar cualquier presupuesto.
Qué es un taladro múltiple y cómo funciona
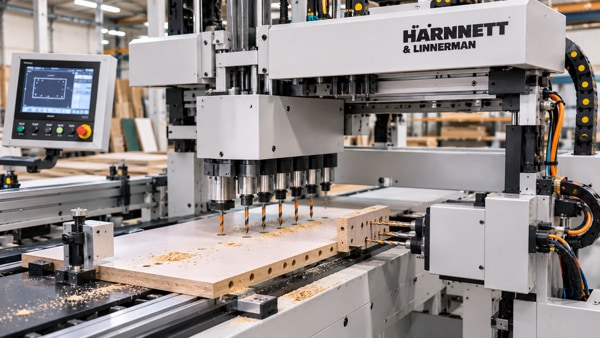
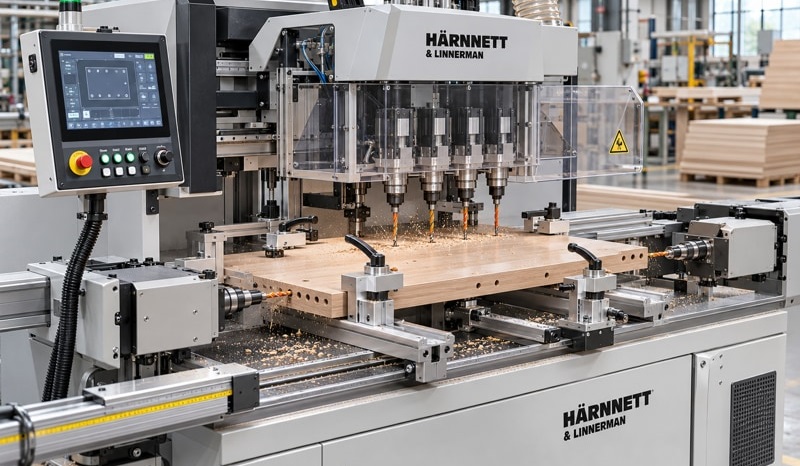
Un taladro múltiple es una máquina de taladrado diseñada para ejecutar varios agujeros de forma simultánea o en secuencia rápida sobre tableros de madera, aglomerado, MDF o madera maciza.
A diferencia de una taladradora convencional de un solo husillo, el taladro múltiple agrupa varios husillos en uno o varios cabezales, lo que permite cubrir en un solo ciclo las necesidades de taladrado de una pieza completa de mobiliario.
Componentes clave: husillos, cabezales y líneas
El corazón de cualquier multitaladro son sus husillos, los ejes que sostienen y hacen girar las brocas. Estos husillos se agrupan en cabezales con distancias fijas entre sí, generalmente de 32 mm (el estándar del sistema 32 en fabricación de muebles). La disposición de los cabezales determina qué tipo de agujeros puede ejecutar la máquina:
- Cabezal vertical: perfora la cara superior o inferior del tablero. Es el más habitual para agujeros de bisagras, excéntricas y espigas.
- Cabezal horizontal: perfora los cantos del tablero. Resulta indispensable para introducir espigas de unión y sistemas de ensamblaje laterales.
Las líneas de taladrado hacen referencia al número de filas de husillos que actúan sobre el tablero en un mismo ciclo. Cuantas más líneas tenga la máquina, mayor es su capacidad para completar el mecanizado de una pieza en un solo paso, reduciendo manipulaciones y tiempos de posicionamiento.
Perfil donde encaja el taladro múltiple
- Producción media-baja (hasta 100-120 piezas/día)
- Gama de productos reducida y estable (formatos repetitivos)
- Presupuesto de inversión ajustado
- Taller con operarios experimentados en ajuste manual
- Piezas con requerimientos de taladrado estándar (bisagras, espigas, excéntricas en posiciones fijas)
- Necesidad de un equipo robusto con mantenimiento sencillo y piezas accesibles
Lo que el taladro múltiple no resuelve bien
- Cambios de formato frecuentes (más de 4-5 al día)
- Series cortas con alta variedad de piezas
- Integración en línea de producción automatizada
- Mecanizado de piezas con geometría no estándar
- Requerimientos de trazabilidad digital del proceso
- Necesidad de generar programas de mecanizado desde CAD/CAM
Todos los modelos TRACK son centros de mecanizado que trabajan por nesting. Elige el tuyo según el tipo de pieza y el volumen que manejas.
Tipos de agujeros que resuelve un taladro múltiple
En la fabricación de muebles en serie, los agujeros más recurrentes son:
- Agujeros para bisagras: generalmente de 35 mm de diámetro, colocados con una distancia al borde muy precisa. Un error de décimas afecta al cierre de la puerta.
- Agujeros para excéntricas: conectores de ensamblaje habituales en muebles flat-pack. Exigen alta repetibilidad porque van emparejados con un tornillo de ensamblaje en el canto.
- Agujeros para espigas: pequeños pero numerosos, se usan para alinear y reforzar uniones entre paneles.
- Agujeros pasantes para herrajes, ventilación o paso de cables.
La precisión de posicionamiento es el parámetro que distingue una buena taladradora múltiple de una mediocre. Un husillo desalineado en 0,3 mm convierte una pieza de mueble en desecho.
Qué es un taladro CNC y un centro de taladrado CNC
El taladrado CNC introduce el control numérico en el proceso: en lugar de ajustar manualmente las posiciones de los husillos o mover topes físicos, un programa define con exactitud dónde debe caer cada agujero, a qué profundidad y con qué secuencia.
La máquina ejecuta esas instrucciones sin intervención del operario más allá de cargar la pieza y validar el programa.
Diferencias entre taladro CNC y centro de taladrado CNC
Aquí conviene distinguir dos conceptos que se usan con frecuencia de forma intercambiable pero no son lo mismo:
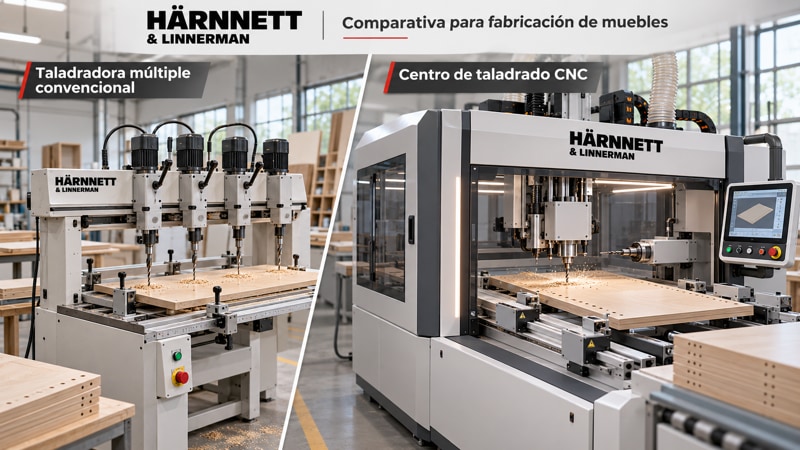
- Taladro CNC para madera: es, en esencia, un taladro múltiple con un sistema de control numérico que automatiza el posicionamiento de la mesa o de la pieza, pero cuya función principal sigue siendo el taladrado. Puede tener capacidad de fresado ligero, pero no es su punto fuerte.
- Centro de taladrado CNC: una máquina más completa que integra grupos de taladros (verticales y horizontales), posicionamiento servo de la pieza y, en muchos casos, capacidad de ranurado o fresado. Este tipo de equipos ofrece: alta velocidad de ciclo, automatismos de carga y descarga, y cambio de formato sin utillaje físico.
La diferencia práctica para un jefe de producción es clara: el taladro CNC elimina los ajustes manuales entre formatos; el centro de taladrado CNC elimina también la intervención humana en la carga de piezas y se integra en una línea de producción continua.
Si quieres entender el contexto más amplio de las máquinas CNC industriales disponibles para carpintería, consulta nuestra guía sobre tipos de centros de mecanizado CNC para madera, donde ampliamos el espectro completo de equipos disponibles.
Todos los modelos TRACK son centros de mecanizado que trabajan por nesting. Elige el tuyo según el tipo de pieza y el volumen que manejas.
Taladro múltiple vs taladro CNC: diferencias clave
La decisión entre un taladro múltiple convencional y una solución CNC no es solo técnica: tiene un impacto directo en costes de operación, flexibilidad productiva y retorno de la inversión. Esta tabla resume los puntos de comparación más relevantes para un taller de carpintería industrial:
| Parámetro | Taladro múltiple convencional | Taladro CNC / Centro de taladrado CNC |
| Precisión de posicionamiento | Alta (dentro de formatos fijos) | Muy alta (servocontrolada y con alta repetibilidad) |
| Velocidad de ciclo | Media-alta en series largas | Alta en cualquier serie, incluidas las cortas |
| Cambio de formato | Manual (topes, ajuste de husillos) | Automático por programa |
| Volumen de producción óptimo | Medio-alto con formatos repetitivos | Desde series cortas hasta producción masiva |
| Variedad de piezas | Limitada por configuración física | Sin límite práctico (parametrizable) |
| Tipos de brocas compatibles | Estándar del sistema 32 | Amplia compatibilidad, incluso brocas especiales |
| Utillaje necesario | Topes físicos, plantillas | Mínimo o nulo (posicionamiento programado) |
| Integración en línea | Difícil | Nativa en la mayoría de modelos |
| Inversión inicial | Menor | Mayor |
| Coste por pieza en series largas | Muy competitivo | Competitivo |
| Coste por pieza en series cortas | Alto (tiempos de ajuste) | Muy competitivo |
| Manutenção | Sencillo, piezas estándar | Requiere técnico especializado |
Tipos de taladros múltiples y centros de taladrado CNC para madera
No todas las máquinas de taladrado sirven para lo mismo. Dentro de cada categoría existe una variedad de configuraciones adaptadas a distintos procesos y volúmenes.
Taladros múltiples: clasificación por número de líneas y cabezales
Los taladros múltiples convencionales se clasifican principalmente por:
- Número de líneas de taladrado: desde máquinas de una sola línea (para operaciones puntuales) hasta equipos de 7, 9 o más líneas que cubren toda la anchura de un tablero estándar.
- Configuración de cabezales: solo vertical, solo horizontal o combinado. Los equipos con cabezales verticales y horizontales simultáneos son los más productivos porque resuelven cara y cantos en un único ciclo.
- Ajuste de distancia entre husillos: en algunos modelos los husillos son fijos (distancia de 32 mm invariable); en otros, los grupos son desplazables para adaptarse a diferentes configuraciones de agujero.
Para producción de muebles en kit (flat-pack), el estándar de la industria pasa por equipos con al menos dos grupos de taladros y cabezales horizontales en los cuatro cantos. Saltarse esa capacidad obliga a dar vuelta a la pieza y ejecutar una segunda operación, lo que duplica el tiempo de ciclo.
Centros de taladrado CNC: configuraciones habituales
Los centros de taladrado CNC modernos van bastante más allá del simple taladrado. Sus configuraciones más habituales incluyen:
- Cabezal multieje: combina grupos de taladros verticales con unidades de fresado o ranurado, todo en la misma máquina. Permite ejecutar ranuras o canales de fondo en el mismo ciclo.
- Mesa de trabajo con posicionamiento servo: la pieza se posiciona de forma automática gracias a topes motorizados. No hace falta tocar la máquina entre una pieza y la siguiente de diferente formato.
- Integración con software de diseño (CAD/CAM): el programa de mecanizado se genera directamente desde el plano del mueble. Esto reduce errores de programación y acelera la preparación de nuevos productos.
- Sistemas de nesting integrado: algunos centros de taladrado CNC pueden trabajar integrados con células de nesting CNC para madera, optimizando el aprovechamiento del tablero antes de que las piezas lleguen a la fase de taladrado.
Cómo elegir entre taladro múltiple y taladro CNC: criterios técnicos
Antes de tomar una decisión, conviene evaluar cuatro variables que definen el perfil productivo de cualquier carpintería industrial:
1. Volumen de producción
Este es el criterio con mayor peso. Un taller que fabrica 50-80 piezas diarias con formatos repetitivos puede amortizar sin problema un taladro múltiple convencional bien especificado. A partir de 150-200 piezas diarias con variedad de formatos, el tiempo invertido en cambios manuales empieza a erosionar la productividad de forma significativa y la opción CNC se vuelve la decisión correcta desde el punto de vista financiero.
2. Variedad de la gama de piezas
Una cocina de mueble estándar con catálogo cerrado (puertas, laterales y fondos siempre iguales) favorece el taladro múltiple. Un fabricante que trabaja con proyectos a medida, que cambia de dimensiones y configuraciones cada pocos lotes, necesita la flexibilidad del control numérico. El tiempo de cambio de formato en un taladro convencional puede oscilar entre 20 y 60 minutos; en un CNC se reduce a segundos (carga de programa).
3. Tipo de material y geometría de las piezas
Los tableros de madera de gran formato en materiales homogéneos (MDF, aglomerado) se trabajan bien tanto en máquinas convencionales como CNC. Pero cuando el material es madera maciza con variaciones dimensionales, o cuando las piezas tienen geometrías irregulares (escuadres distintos, cantos en ángulo), el control numérico proporciona una tolerancia de posicionamiento que el operario no puede garantizar con topes físicos.
4. Retorno de la inversión (ROI)
El ROI del taladrado CNC se construye sobre tres palancas: reducción de errores (menos piezas desechadas), reducción de tiempos de ciclo y posibilidad de trabajar con menos operarios. En un taller con dos turnos y 200 piezas por turno, una reducción del 15% en tiempo de ciclo representa decenas de miles de euros al año en capacidad productiva liberada. Para calcular el ROI de tu caso concreto, en HARNNETT ofrecemos asesoramiento técnico previo a cualquier propuesta de equipo.
Para profundizar en los criterios de decisión cuando el salto implica una máquina más compleja, te recomendamos la guía sobre cómo elegir un centro de mecanizado CNC, que desarrolla estas variables con más detalle.
Cuándo es suficiente un taladro múltiple convencional
No siempre la tecnología más avanzada es la más adecuada. Existen perfiles de producción donde un taladro múltiple bien elegido da un rendimiento excelente sin necesidad de la complejidad ni la inversión de un equipo CNC.
Un ejemplo habitual: una carpintería que fabrica armarios modulares con tres o cuatro medidas estándar de lateral, fondo y puerta puede configurar su taladro múltiple una vez y trabajar en serie durante semanas sin tocar los ajustes. En ese contexto, la inversión en CNC no tiene justificación inmediata.
Cuándo conviene dar el salto al taladro CNC o centro de taladrado
Hay señales claras de que tu taller ha superado las capacidades de un taladro múltiple convencional:
- Los cambios de formato consumen más del 20% del tiempo de producción. Si el operario pasa más tiempo ajustando la máquina que produciendo, el problema no es el operario: es la máquina.
- Las mermas por error de posicionamiento superan el 2-3%. Una pieza mal taladrada es chatarra. En materiales premium (madera maciza, tableros de alto brillo) el coste de cada error es muy elevado.
- Tienes pedidos con plazos cortos y alta variedad. El mercado del mueble a medida y el contract exigen cambios rápidos de serie. Un CNC puede cambiar de un producto a otro en el tiempo que tarda el operario en cargar la siguiente pieza.
- Quieres integrar el taladrado en una línea de producción. Los centros de taladrado CNC modernos se diseñan para trabajar en flujo continuo con chapados de canto, encajadoras y sistemas de embalaje automatizados.
- Necesitas alta velocidad de ciclo sostenida. Los centros de taladrado CNC alcanzan cadencias que un taladro múltiple convencional no puede igualar aunque el operario trabaje a máximo rendimiento.
En términos de precisión, un centro de taladrado CNC bien mantenido mantiene tolerancias de ±0,1 mm durante miles de ciclos, algo que con topes manuales depende del estado de la máquina, del desgaste de los topes y de la atención del operario en cada turno.
Qué parámetros técnicos revisar antes de comprar un taladro múltiple o CNC
Independientemente de la tecnología que elijas, hay una lista de especificaciones técnicas que conviene revisar con detalle antes de firmar cualquier pedido.
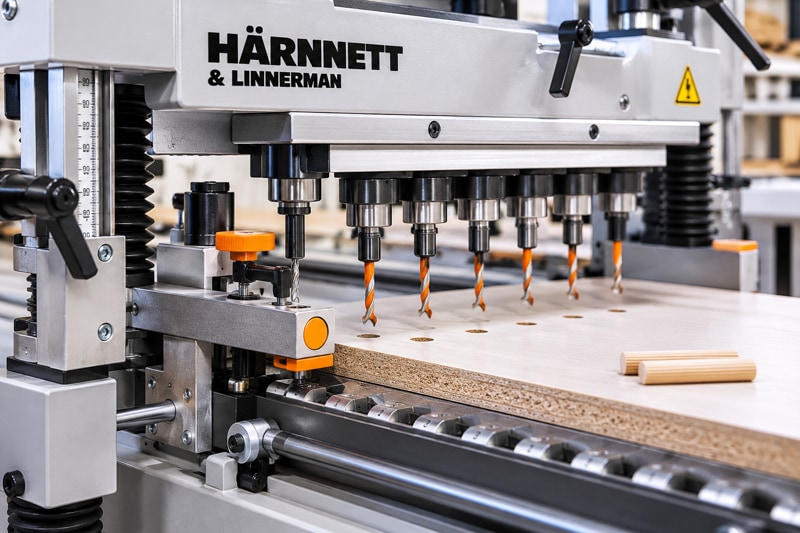
Número y disposición de husillos
El número de husillos determina cuántos agujeros puede ejecutar la máquina en un solo ciclo. Más husillos no siempre es mejor: lo que importa es que la disposición se ajuste a tus necesidades reales. Un equipo con 21 husillos verticales y cuatro grupos horizontales puede ser perfecto para mobiliario de cocina, pero sobredimensionado para una carpintería de puertas.
Verifica también la distancia entre husillos: el estándar de 32 mm es el más habitual, pero algunos procesos de mecanizado requieren configuraciones especiales.
Recorrido de la mesa de trabajo
El recorrido útil de la mesa define el tamaño máximo de pieza que puede trabajarse. Para tableros de 2800 x 1200 mm (el formato más habitual en muebles de cocina y armarios) necesitas una mesa con recorrido suficiente, teniendo en cuenta que algunos centros trabajan con la pieza fija y el cabezal en movimiento, y otros al revés.
Velocidad de rotación y potencia de los cabezales
La velocidad de rotación de los husillos (expresada en rpm) afecta directamente a la calidad del agujero y a la vida útil de las brocas. Para MDF y aglomerado, velocidades entre 2.800 y 4.500 rpm son habituales. Para madera maciza, puede ser necesario reducir la velocidad para evitar el arranque de fibra.
La potencia del motor de cada grupo de taladros determina la capacidad de penetración sin vibración. Un equipo con potencia insuficiente produce agujeros con rebaba y acelera el desgaste de las brocas.
Compatibilidad de brocas y herramientas
Los tipos de brocas compatibles con la máquina condicionan la variedad de operaciones posibles. Asegúrate de que el equipo admita brocas de cazoleta para bisagras, brocas espirales para espigas y brocas de punta de carburo para materiales de alta densidad. En los centros CNC, verifica también la capacidad de integrar fresadoras de ranurado.
Software de control y conectividad
En los equipos CNC, el software es tan importante como el hardware. Verifica:
- Compatibilidad con los formatos de archivo de tu software de diseño (DXF, DWG, formatos propietarios de diseño de muebles)
- Facilidad de programación para el operario (interface gráfica, parametrización por medidas)
- Posibilidad de conectar con sistemas MES o ERP de gestión de producción
- Actualizaciones de software incluidas o su coste
Errores habituales al elegir una taladradora múltiple o CNC para carpintería
En HARNNETT llevamos años asesorando a carpinterías industriales en la selección de maquinaria, y hemos visto repetirse los mismos errores con demasiada frecuencia.
Infradimensionar la máquina por el precio inicial
El error más habitual y el más caro a largo plazo. Elegir un taladro múltiple con menos husillos de los necesarios para ahorrar en la inversión inicial significa que, en seis meses, el taller tiene un cuello de botella en taladrado y el operario compensa con manipulaciones adicionales que generan errores y fatiga. El precio de compra es solo una parte del coste total de la máquina: el coste por pieza, la merma y el mantenimiento completan el cuadro real.
Ignorar el impacto del cambio de formato en la decisión
Muchos compradores calculan la productividad de la máquina en modo de serie larga y olvidan medir el tiempo real de cambio de formato. Si tu producción incluye pedidos variados, suma todas las horas de ajuste manual al mes y multiplícalas por el coste horario de tu taller. El resultado suele sorprender y cambiar la ecuación entre taladro convencional y CNC.
No validar la compatibilidad con el software de diseño ya en uso
Especialmente en equipos CNC, asumir que «cualquier máquina lee cualquier archivo» es un error costoso. Antes de comprar, verifica con el proveedor que el sistema de control admite los formatos que genera tu software de diseño sin pasos intermedios de conversión.
Subestimar la importancia del servicio postventa y la puesta en marcha
Una máquina de taladrado múltiple o un centro CNC son inversiones que deben durar 10-15 años. El proveedor que solo aparece para la firma del contrato y la entrega no es un socio válido. Verifica que exista un servicio técnico con capacidad de respuesta real (tiempo de respuesta ante avería, disponibilidad de repuestos, formación del operario incluida en la puesta en marcha).
No pedir una demostración con tus piezas reales
Los vídeos de demostración de fábrica siempre muestran la máquina en su mejor momento, con materiales ideales y ciclos sencillos. Pide siempre una demostración con piezas representativas de tu producción real, o al menos una referencia de cliente con un perfil de producción similar al tuyo.
Todos los modelos TRACK son centros de mecanizado que trabajan por nesting. Elige el tuyo según el tipo de pieza y el volumen que manejas.
Preguntas frecuentes sobre taladro múltiple y taladro CNC para madera
¿Cuál es la diferencia principal entre un taladro múltiple y un taladro CNC?
La diferencia principal está en cómo se controlan el posicionamiento y los cambios de trabajo. En un taladro múltiple convencional, el operario ajusta manualmente los topes y las posiciones de los husillos. En un taladro CNC, el programa define todo: posición, secuencia, profundidad. Esto hace que el CNC sea mucho más flexible para producciones variadas y elimina los errores de ajuste manual.
¿Qué volumen de producción justifica invertir en CNC?
No hay un número mágico, pero como orientación general: a partir de 150 piezas diarias con variedad de formatos, o cuando los cambios de serie superan los 4-5 diarios, la amortización de un equipo CNC se acelera de forma notable. Para volúmenes menores con formatos estables, un taladro múltiple bien especificado puede ser la opción más rentable.
¿Qué brocas se usan en un taladro múltiple para madera?
Los tipos de brocas más habituales son: brocas de cazoleta (para bisagras de 35 mm), brocas espirales de punta de carburo (para espigas y pasantes), y brocas de punta de centrado (para posicionamiento preciso). La vida útil de las brocas depende del material trabajado: en MDF de alta densidad se desgastan antes que en aglomerado estándar. Con brocas de metal duro (HM), la vida útil puede multiplicarse por 3-5 respecto a las de acero rápido.
¿Puede un taladro múltiple trabajar madera maciza?
Sí, pero con condiciones. La madera maciza presenta variaciones de dureza y densidad que exigen velocidades de rotación más bajas y brocas con geometrías específicas para evitar el arranque de fibra. Además, las variaciones dimensionales propias de la madera natural requieren un sistema de referencia preciso para garantizar que los agujeros caigan en el lugar correcto. En producción intensiva con madera maciza, un centro de taladrado CNC con posicionamiento servo es la opción que garantiza la repetibilidad.
¿Qué mantenimiento requiere un taladro múltiple o un CNC?
El taladro múltiple convencional tiene un mantenimiento relativamente sencillo: revisión periódica de husillos, lubricación de guías y sustitución de brocas. Los equipos CNC añaden la necesidad de calibración periódica de los servomotores y actualizaciones de software. En ambos casos, la clave es no esperar a que la máquina falle: el mantenimiento preventivo planificado evita paradas de producción no programadas que cuestan mucho más que las revisiones periódicas.
¿Se puede integrar un taladro múltiple en una línea de producción automatizada?
Los taladros múltiples convencionales tienen posibilidades limitadas de integración en línea de producción: funcionan bien como estaciones independientes atendidas por operario. Los centros de taladrado CNC, en cambio, están diseñados para integrarse en líneas continuas con sistemas de alimentación automática, transportadores y sistemas de nesting. Si tu objetivo es una línea de producción con alta automatización, la opción convencional no es el camino correcto.
La decisión correcta está en los datos de tu taller
Elegir entre un taladro múltiple, un taladro CNC o un centro de taladrado CNC no es una cuestión de preferencia tecnológica: es una decisión de negocio que debe basarse en datos reales de tu producción. El número de piezas diarias, la variedad de formatos, el tiempo actual de cambio de serie y el coste de las mermas por error son los datos que definen qué máquina tiene sentido para ti.
La máquina más cara no siempre es la más rentable. Pero la más barata tampoco: una máquina infradimensionada es cara de verdad cuando empieza a ser el cuello de botella de tu taller.
En HARNNETT trabajamos con fabricantes de maquinaria de primer nivel y ofrecemos asesoramiento técnico previo a cualquier propuesta de equipo. No te recomendamos la máquina que más margen nos deja: te recomendamos la que encaja con tu realidad productiva.
Si quieres analizar tu caso, consulta nuestro catálogo de maquinaria de taladrado o contacta con nuestro equipo para solicitar presupuesto. Hacemos el análisis técnico de tu proceso antes de cualquier propuesta.