La fabricación de cajas de cartón a medida ya no es exclusiva de grandes plantas industriales con tiradas de miles de unidades. Hoy, una máquina para hacer cajas de cartón a medida permite producir exactamente el embalaje que cada producto necesita, en el momento en que se necesita y sin generar stock de cajas vacías.
Esta guía recorre todo el proceso: tipos de maquinaria, materiales, software, normas FEFCO, errores frecuentes y criterios de mantenimiento, para que puedas tomar decisiones de compra o de proceso con información técnica real.
¿Qué es una máquina para hacer cajas de cartón a medida?
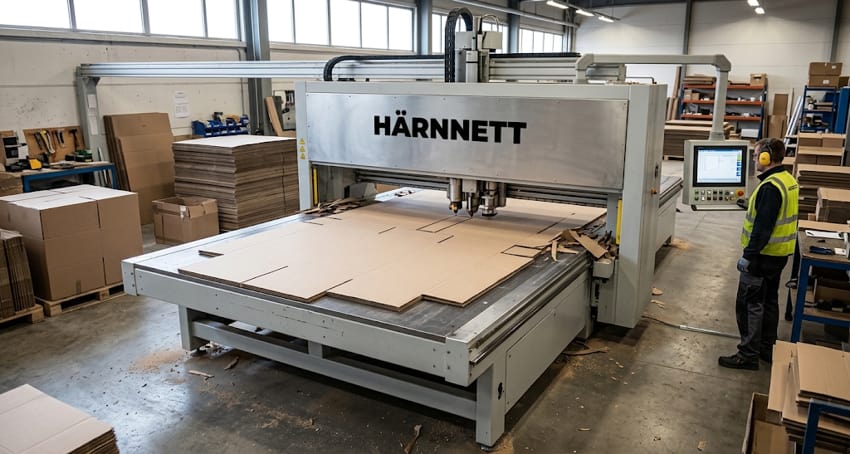
Una máquina para hacer cajas de cartón a medida es un sistema de fabricación que transforma láminas o planchas de cartón corrugado o compacto en cajas con dimensiones, geometría y resistencia específicas para cada aplicación.
A diferencia de la producción estándar, que trabaja con moldes fijos y tiradas largas, las máquinas CNC y los sistemas bajo demanda permiten cambiar el formato entre un trabajo y el siguiente en cuestión de minutos, sin necesidad de utillajes ni troqueles físicos.
El valor principal no está solo en el corte: está en la integración de varias operaciones (corte, ranurado, plegado, pegado o grapado) en una sola línea o en una sola cabeza de trabajo CNC, lo que reduce la manipulación, los tiempos de ciclo y el margen de error dimensional.
Para el comprador industrial, la diferencia respecto a contratar servicios externos de embalaje es el control total sobre el diseño, el coste por unidad y la capacidad de responder a cambios de producto sin depender de un proveedor con plazos de entrega largos.
Tipos de máquinas para fabricar cajas de cartón: corte, plegado y troquelado
No existe un único tipo de maquinaria. La elección depende del volumen de producción, la variedad de formatos y el tipo de cartón que se va a trabajar.
Troqueladoras planas
La troqueladora es la solución más extendida en la industria del embalaje para tiradas medias y altas. Trabaja con una plancha de corte y una de presión: cada golpe produce una caja en blanco lista para plegar. Su ventaja es la alta velocidad de producción, con cadencias que pueden superar las 8.000 hojas por hora en equipos de alta velocidad. Su limitación es que cada cambio de formato requiere un troquel físico nuevo, lo que la hace poco eficiente para series cortas o prototipos.
Máquinas CNC para el corte y plegado de cartón corrugado
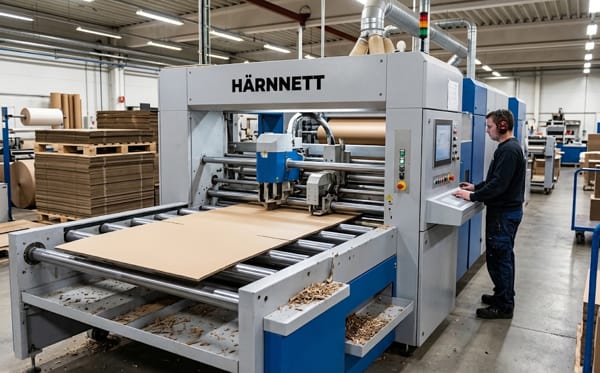
Son la alternativa para la producción de cajas bajo demanda con gran variedad de formatos. Una cabeza CNC con cuchilla oscilante, cuchilla de punteo o ruleta de plegado trabaja sobre la plancha siguiendo un archivo digital. No hay troquel: el cambio de formato es inmediato. Profundizamos en esta tecnología en el apartado siguiente.
Líneas de conversión de cartón corrugado
En entornos de alta producción, la línea completa incluye una impresora flexográfica de alta velocidad (o impresora de alta gráfica con secador de barniz integrado), una troqueladora y un apilador automático. Estas líneas son la base de los fabricantes cajas de gran volumen y trabajan directamente desde bobina o plancha preimpresa.
Sistemas de caja bajo demanda (Box-on-Demand)
Son máquinas compactas diseñadas para fabricar una caja diferente por cada pedido, en entornos logísticos o de e-commerce. Ajustan longitud, anchura y altura en cada ciclo. Su velocidad es más baja que una troqueladora convencional, pero eliminan el stock de embalaje y reducen el consumo de material.
Máquina CNC para cartón: precisión y versatilidad
La tecnología CNC aplicada al cartón ha transformado la forma en que se abordan las series cortas, los prototipos y los embalajes de geometría compleja.
Si ya conoces los centros de mecanizado CNC industriales para madera o materiales compuestos, el principio de trabajo es el mismo: un programa CAM traduce el diseño en trayectorias de herramienta que la máquina ejecuta con precisión milimétrica.
Características de una CNC de cartón
Las herramientas están optimizadas para materiales de baja densidad: cuchillas oscilantes para corte limpio sin compresión de las capas del corrugado, ruletas de hendido para marcar líneas de pliegue sin romper el cartón, y herramientas de medio corte para solapas y ventanas.
La velocidad de cabeza puede llegar a 1.500 mm/s en máquinas de alta gama, lo que permite producciones de varias cajas por minuto en formatos medianos.
Las ventajas frente a una troqueladora convencional son claras en entornos de producción flexible: cambio de formato en menos de dos minutos, capacidad de trabajar con prototipos sin coste de utillaje, y posibilidad de integrar fresado, perforado o grabado en la misma operación.
Para entender mejor cómo se traslada la lógica de optimización de material al trabajo con cartón, el concepto de tecnología CNC de corte y nesting que aplicamos en madera tiene un paralelismo directo con la disposición eficiente de patrones de caja sobre una plancha de cartón.
Tipos de cartón corrugado para cajas: qué material elegir
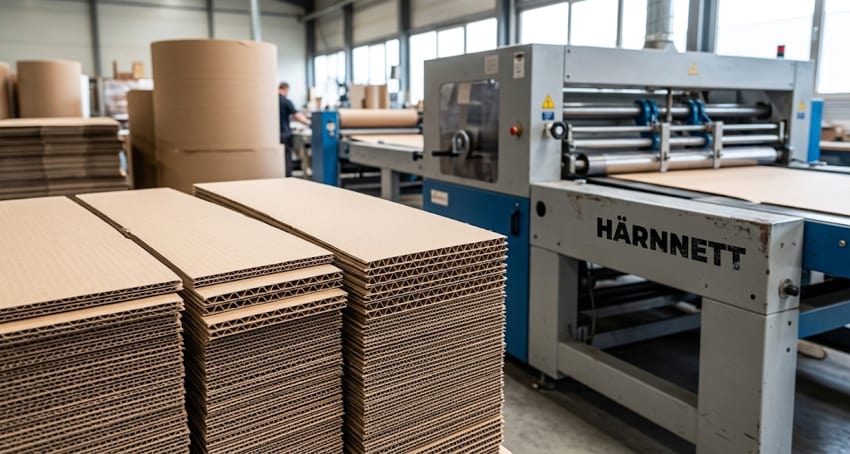
El cartón corrugado no es un material uniforme. La elección del tipo de canal y el gramaje de los papeles que lo componen afectan de forma directa a la resistencia de la caja, su peso, su comportamiento en el proceso de corte y su coste.
Canal simple (tipo B, C o E)
Una sola capa de papel ondulado entre dos liners planos. El canal C es el más usado para cajas de transporte estándar. El canal B ofrece mayor número de ondas por metro lineal y mejor resistencia al aplastamiento, lo que lo hace adecuado para cajas de presentación o envase secundario. El canal E, con ondas muy finas, permite una calidad de impresión superior y se usa en cajas de alta calidad gráfica.
Canal doble (BC, EB)
Dos capas de papel ondulado, lo que aumenta la resistencia al apilamiento y al impacto. Es el estándar para embalaje industrial de productos pesados o frágiles. La combinación BC es habitual en caja de exportación.
Canal triple
Tres capas de ondulado. Reservado para cargas muy pesadas o situaciones en que la caja sustituye a un palé ligero o a un embalaje de madera. El espesor puede superar los 15 mm y su manejo en máquina requiere ajustar la presión de las herramientas para evitar el aplastamiento del canal.
La elección del material no es solo un criterio de resistencia: afecta directamente a la capacidad de la máquina para cortar y plegar con precisión. Un canal triple en una CNC de cartón exige herramientas más robustas y velocidades de corte menores que un canal simple o doble.
Cómo se fabrican cajas de cartón a medida: proceso paso a paso
El proceso de fabricación de cajas de cartón varía según el tipo de maquinaria, pero en términos generales sigue esta secuencia:
- Diseño y parametrización: el operario carga el archivo de caja en el software (o lo crea a partir de las dimensiones del producto a embalar). El sistema calcula automáticamente el desarrollo plano de la caja.
- Selección de material: se define el tipo de cartón y el grosor. El software ajusta las tolerancias de pliegue en función del material.
- Corte y hendido: la máquina ejecuta el corte exterior de la caja en blanco y marca las líneas de pliegue. En una CNC, todo en la misma operación; en una línea convencional, el corte y el troquelado pueden ser etapas separadas.
- Plegado y encolado o grapado: la caja en blanco pasa por la plegadora-encoladora, que dobla las solapas y aplica cola o grapa para cerrar el cuerpo de la caja. En cajas simples, el plegado puede ser manual.
- Control dimensional y apilado: las cajas terminadas se verifican dimensionalmente y se apilan para su uso inmediato o para almacenamiento temporal.
En sistemas Box-on-Demand, los pasos 1 a 3 están completamente automatizados y el sistema puede fabricar una caja diferente en cada ciclo, con un tiempo de cambio de formato de prácticamente cero.
Software para diseñar cajas de cartón: de la pantalla a la máquina
El software es el eslabón que conecta el diseño con la producción. Para cajas de cartón a medida, las soluciones más extendidas en entornos profesionales son plataformas CAD/CAM especializadas como ArtiosCAD, KASEMAKE o Picador, aunque también existen módulos específicos dentro de suites de diseño de embalaje.
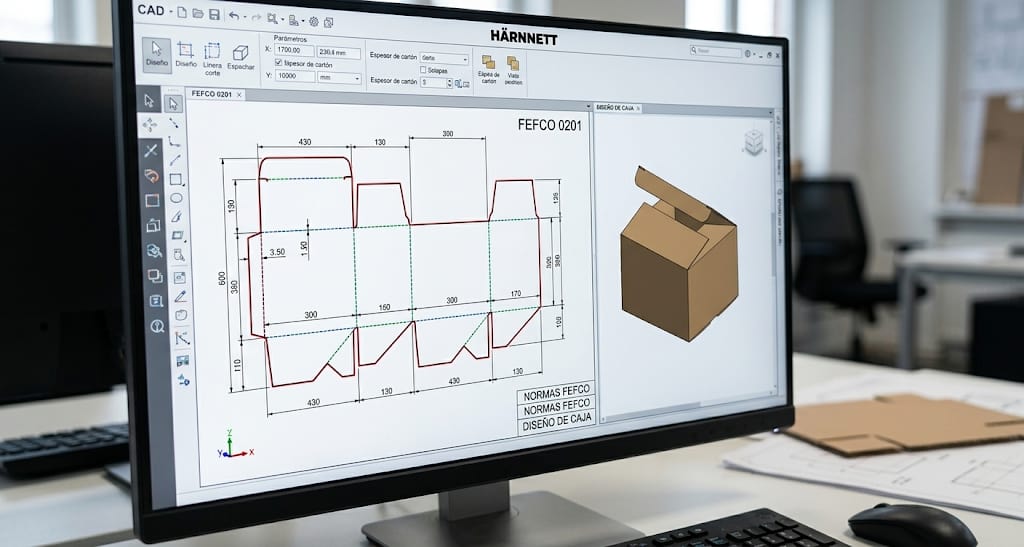
Estas herramientas permiten partir de un estilo FEFCO estándar y adaptarlo a las dimensiones exactas del producto, calcular el desarrollo plano optimizado para minimizar el desperdicio de material, simular el plegado en 3D antes de fabricar el primer prototipo y generar directamente el archivo de corte para la máquina.
La integración CAD-máquina es un criterio que debe evaluarse al adquirir maquinaria nueva. Algunas máquinas trabajan con formatos propietarios que limitan la compatibilidad con otros sistemas de diseño. Lo más flexible es trabajar con formatos abiertos como DXF o con exportadores directos desde las principales plataformas de diseño de embalaje.
Normas FEFCO para cajas de cartón: qué son y por qué importan
FEFCO (Federación Europea de Fabricantes de Cartón Ondulado) publicó un catálogo de estilos de caja que se ha convertido en el estándar internacional de referencia para el diseño de embalaje de cartón corrugado. Cada estilo tiene un código numérico de cuatro dígitos que describe la geometría de la caja, el número de piezas y el sistema de cierre.
Los estilos más utilizados en producción industrial son:
- FEFCO 0201: la caja americana clásica, con solapas superiores e inferiores. Es el formato más producido a escala global.
- FEFCO 0203: similar al 0201, pero con solapas de distinta longitud para cubrir el hueco central.
- FEFCO 0427: caja con tapa integrada y lengüeta de cierre, habitual en productos de consumo.
- FEFCO 0713: bandeja con esquinas encoladas, usada en alimentación y distribución.
El uso de normas FEFCO en el software de diseño garantiza que cualquier proveedor, cliente o socio logístico entiende el embalaje sin necesidad de planos adicionales. Además, simplifica la programación de la máquina, porque los parámetros geométricos de cada estilo ya están definidos y validados, y el operario solo introduce las dimensiones internas o externas de la caja.
Ventajas de fabricar cajas a medida bajo demanda
Ventajas operativas y económicas
- Eliminación del stock de cajas vacías, con el ahorro de espacio y capital circulante que conlleva
- Reducción del consumo de material: una caja a medida usa entre un 10 % y un 30 % menos de cartón que una caja estándar sobredimensionada
- Mayor velocidad de respuesta ante cambios de producto o de packaging
- Posibilidad de fabricar prototipos sin coste de utillaje ni tiradas mínimas
Ventajas para el producto y la sostenibilidad
- Mejor protección del producto al eliminar huecos y movimientos internos durante el transporte
- Reducción del volumen de transporte, con impacto directo en la huella de carbono logística
- Menor uso de materiales de relleno (chips, espuma, papel kraft)
- Imagen de marca más cuidada gracias a la personalización del embalaje
Errores al fabricar cajas de cartón: los más frecuentes y cómo evitarlos
Dimensionado incorrecto de la caja
El error más habitual en producción es no tener en cuenta el grosor del cartón al calcular las dimensiones internas. En un canal doble de 7 mm, si no se aplica la tolerancia correcta en las solapas de pliegue, la caja puede no cerrar o quedar forzada, lo que compromete su resistencia. El software especializado calcula estas tolerancias de forma automática, pero solo si se le indica el tipo de cartón correcto.
Elección inadecuada del material
Usar un canal simple donde se necesita doble, o viceversa, es más frecuente de lo que parece. El resultado es una caja que falla en apilamiento o, en el extremo contrario, un sobrecoste de material innecesario. La selección del cartón debe partir siempre del análisis de la carga, la altura de apilamiento y las condiciones de almacenamiento (humedad, en particular).
Calibración incorrecta de las herramientas de corte
Una cuchilla desgastada o mal calibrada produce un corte irregular que puede iniciar grietas en el cartón o dejar fibras sin cortar que dificultan el plegado. La presión de la ruleta de hendido es igualmente crítica: excesiva, aplasta el canal y debilita la caja; insuficiente, el pliegue no es limpio y la caja no cuadra.
Software desactualizado o mal configurado
Trabajar con versiones antiguas del software de diseño o con parámetros de material no actualizados genera desajustes entre el diseño y el resultado real. Es fundamental mantener las bibliotecas de materiales al día y revisar los parámetros de compensación de pliegue con cada lote de cartón nuevo.
Mantenimiento de una máquina de cartón: claves para alargar su vida útil
La maquinaria de cartón trabaja con materiales abrasivos (el papel tiene una acción de desgaste constante sobre las herramientas) y genera polvo y residuos que pueden afectar a los sistemas de guiado y a la electrónica de control. Un plan de mantenimiento preventivo es la única forma de garantizar la precisión y la disponibilidad de la máquina a largo plazo.
Las tareas de mantenimiento más importantes son:
- Limpieza diaria de la zona de trabajo, los rodillos de transporte y los sistemas de aspiración. El polvo de cartón puede iniciar problemas en los motores y en los sistemas ópticos de posicionamiento.
- Revisión semanal del filo de las cuchillas y de la presión de las ruletas de hendido. Las cuchillas oscilantes tienen una vida útil de entre 500.000 y 2.000.000 de ciclos según el fabricante y el tipo de cartón.
- Calibración mensual de los parámetros de corte y plegado, especialmente si se trabaja con lotes de cartón de distintos proveedores.
- Revisión semestral de los sistemas de guiado lineal, husillo y correas de transmisión, y sustitución de las piezas de desgaste antes de que lleguen al límite.
- Actualización periódica del software de control y del software de diseño, para mantener la compatibilidad con nuevos formatos y aprovechar las mejoras de rendimiento.
Un servicio de mantenimiento contratado con el fabricante o distribuidor suele ser la opción más eficiente para empresas sin personal técnico propio especializado.
Preguntas frecuentes sobre máquinas para hacer cajas de cartón
¿Cuánto cuesta una máquina para hacer cajas de cartón a medida?
El rango es muy amplio. Una CNC de cartón de gama de entrada para series cortas y prototipos puede partir de 40.000-60.000 €. Las líneas completas con troqueladora de alta velocidad, impresora flexográfica y secador de barniz integrado pueden superar fácilmente el medio millón de euros.
El coste debe evaluarse siempre en función del volumen de producción y del ahorro en embalaje subcontratado.
¿Qué velocidad de producción se puede esperar?
Depende del tipo de máquina y del formato de caja. Una CNC de cartón produce entre 3 y 15 cajas por minuto en formatos medianos.
Una troqueladora industrial de alta velocidad puede superar las 100 cajas por minuto en tiradas largas con un formato fijo. Los sistemas Box-on-Demand trabajan entre 5 y 20 cajas por minuto con cambio de formato en cada ciclo.
¿Qué formatos de caja son compatibles?
Las CNC de cartón admiten prácticamente cualquier geometría que se pueda diseñar: todos los estilos FEFCO, cajas con ventana, con solapas cruzadas, bandejas, displays y estructuras de varias piezas. La limitación es el área de trabajo de la máquina y el espesor máximo de cartón admitido.
¿Se puede integrar en una línea de producción existente?
Sí. Las máquinas actuales disponen de protocolos de comunicación industrial (OPC-UA, Modbus, interfaces ERP) que facilitan la integración en líneas de producción automatizadas.
Algunos sistemas permiten recibir las dimensiones de la caja directamente desde el sistema de gestión de pedidos, sin intervención del operario.
¿Qué superficie mínima se necesita?
Una CNC de cartón compacta puede instalarse en superficies de 20-30 m². Las líneas completas de conversión requieren entre 200 y 500 m² según la configuración.
Si quieres saber más sobre la oferta disponible o comparar equipos según tu volumen y tipo de producción, consulta nuestro catálogo de máquinas de cartón HÄRNNETT o ponte en contacto con nosotros y nuestro equipo técnico te enviará un presupuesto ajustado a tus necesidades reales.